
PCB : comment fonctionne un circuit imprimé ? Guide illustré
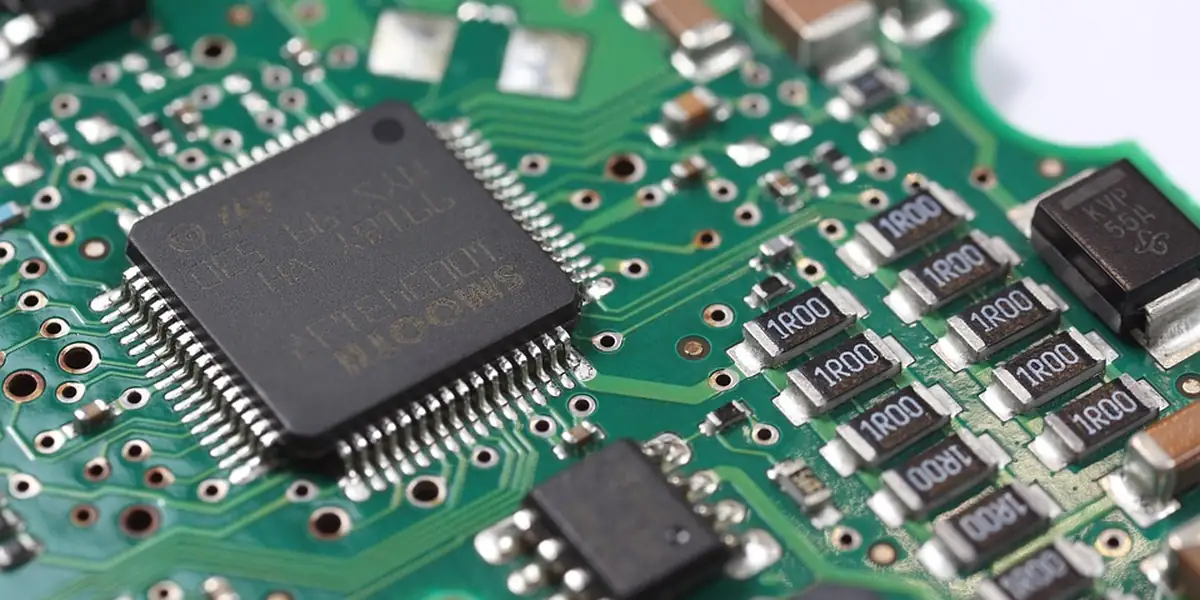
L'erreur numéro un en conception de circuit imprimé n'a rien d'exotique : une empreinte qui ne correspond pas au composant réel, et la carte entière doit être refabriquée. Un Printed Circuit Board (PCB), ou circuit imprimé, est une plaque rigide qui sert de support mécanique et de réseau de connexions électriques pour les composants d'un appareil électronique. Ce tutoriel et guide illustré décrit les couches, la fabrication et les tests d'un PCB. Chez AESTECHNO à Montpellier, nous concevons ces cartes de 2 à 28 couches selon les normes IPC 2221/2222, IPC 6012 et IPC 7351.
En résumé
- Un PCB empile 4 couches fonctionnelles : substrat Flame Retardant 4 (FR4), couches de cuivre (35 µm standard soit 1 oz/ft²), vernis épargne (solder mask) et sérigraphie (silkscreen). Les matériaux hautes performances proviennent de Rogers (RO4350B, DK 3,48) ou Isola (I-Tera MT40) pour le RF et le haute vitesse.
- Nombre de couches vs usage : 2 couches pour Arduino/capteurs IoT simples, 4 couches pour MCU + RF, 6 à 8 couches pour SoC + DDR, 10 à 12 couches pour Field-Programmable Gate Array (FPGA) + LPDDR4, 14 à 28 couches en High Density Interconnect (HDI) pour serveurs et IA embarquée.
- Acronymes clés : Design for Manufacturing (DFM), Design for Assembly (DFA), Design for Test (DFT), Signal Integrity (SI), Power Integrity (PI), Electromagnetic Compatibility (EMC), Via-in-Pad (VIP), Hot Air Solder Leveling (HASL), Electroless Nickel Immersion Gold (ENIG), Ball Grid Array (BGA), Chip Scale Package (CSP).
- Normes IPC incontournables : IPC 2221 (design générique), IPC 2222 (rigide), IPC 6012 (qualification rigide, classes 1/2/3), IPC 7351 (footprints), IPC A-610 (assemblage), IPC 4761 (vias protégés), IPC 2581 (échange numérique).
- Outils EDA standards : Altium Designer et Cadence Allegro pour l'industrie, Siemens/Mentor Xpedition pour le très haute densité, KiCad pour l'open-source, Siemens HyperLynx et Polar pour la simulation SI/PI.
- Seuils typiques : piste minimale 100 µm (4 mil) en standard, 75 µm (3 mil) en HDI, via µlaser 100 µm de diamètre, impédance différentielle 90 Ω (Universal Serial Bus, USB) ou 100 Ω (Ethernet) ± 10 %.
Vous en avez un dans votre poche. Il y en a dans votre voiture, dans votre réfrigérateur, dans votre machine à café, dans votre badge d'accès au bureau. Ces cartes sont partout. Pourtant, la plupart des gens ignorent comment elles sont fabriquées, ni pourquoi elles sont aussi essentielles à l'électronique moderne qu'une fondation l'est à un immeuble.
En résumé (TL;DR)
Un PCB empile 4 couches fonctionnelles (FR4, cuivre 35 µm, vernis épargne, sérigraphie) et se décline de 2 à 28 couches selon l'usage : 2 couches pour capteurs simples, 4 pour MCU + RF, 10-12 pour FPGA. Fabrication par gravure chimique, perçage laser (µvias 100 µm), finition HASL ou ENIG. Normes IPC 2221/6012 obligatoires.
Ce guide explique étape par étape comment fonctionne un circuit imprimé, du morceau de cuivre brut à la carte assemblée et testée. Pas besoin d'avoir étudié l'électronique. Si vous comprenez qu'un fil conduit le courant et qu'un interrupteur l'arrête, vous avez le bagage nécessaire. Nous utiliserons des analogies simples et des comparaisons concrètes, et nous prendrons le temps d'expliquer chaque concept avant d'avancer au suivant.
Chez AESTECHNO, notre équipe de conception hardware conçoit et fait fabriquer des PCB depuis plus de 10 ans pour des applications industrielles, IoT, médicales et embarquées, jusqu'à 28 couches, en technologies HDI et flex-rigide. Ce guide synthétise ce que nous expliquons à nos clients, stagiaires ou chefs de projet non-électroniciens qui veulent comprendre ce qui se passe sur la carte au cœur de leur produit.
Besoin de concevoir un circuit imprimé pour votre projet ?
Nous accompagnons les porteurs de projets et les industriels dans la conception de PCB, du schéma au fichier de fabrication :
- Conception de 2 à 28 couches, du prototype à la série
- Routage haute densité, gestion de l'intégrité du signal
- Livrables Gerber prêts pour la fabrication et l'assemblage
Sommaire
Ce guide couvre progressivement les notions fondamentales du PCB, sa fabrication, son assemblage et les erreurs à éviter. Utilisez les liens ci-dessous pour accéder directement à la section qui vous intéresse.
- Qu'est-ce qu'un circuit imprimé ?
- Combien de couches pour votre PCB ?
- Du schéma au routage : le flux de conception
- Les composants électroniques sur un PCB
- Comment fabrique-t-on un PCB ?
- Comment assemble-t-on les composants ?
- Tests et contrôle qualité
- Quelles erreurs éviter en conception PCB ?
- Notre expertise AESTECHNO
- En résumé
- FAQ
Qu'est-ce qu'un circuit imprimé (PCB) ?
Un circuit imprimé (PCB) est une plaque rigide servant de support mécanique et de réseau électrique pour les composants. Les normes IPC 2221, 6012 et 7351 définissent sa conception, qualification et empreintes CMS. C'est le squelette et système nerveux de tout appareil électronique : smartphone, voiture, électroménager.
Selon IPC (association industrielle de référence), ces normes garantissent la fiabilité et l'interopérabilité des cartes entre fabricants et assembleurs mondiaux.
Pour comprendre un PCB, imaginez une ville vue du ciel. Les composants électroniques, résistances, condensateurs, processeurs, sont les bâtiments. Les pistes de cuivre gravées sur la carte sont les routes et les autoroutes qui relient ces bâtiments entre eux. Le substrat (la plaque elle-même) est le terrain sur lequel tout est construit. Et comme dans une ville, il y a un plan d'urbanisme très précis : chaque route a une largeur calculée, chaque intersection est planifiée, et rien n'est laissé au hasard.
Un PCB est composé de plusieurs couches empilées, chacune avec un rôle spécifique :
- Le substrat (FR4) : c'est la base. Le FR4 (Flame Retardant 4) est un composite de fibre de verre et de résine époxy, un matériau rigide, isolant et résistant à la chaleur. Il joue le rôle du « terrain » sur lequel tout est construit. Pour les applications RF ou haute vitesse, nous remplaçons le FR4 par des matériaux Rogers (Rogers RO4350B, permittivité DK 3,48) ou Isola (Isola I-Tera MT40) dont la stabilité diélectrique est bien supérieure.
- Les couches de cuivre : ce sont les « routes » pour les électrons. Le cuivre est laminé (collé sous pression) sur le substrat, puis gravé chimiquement pour ne laisser que les pistes nécessaires. L'épaisseur standard est de 35 µm (1 oz/ft²), mais elle peut varier selon les besoins en courant.
- Le vernis épargne (solder mask) : cette couche verte (ou bleue, rouge, noire, la couleur est un choix esthétique) recouvre le cuivre pour le protéger de l'oxydation et empêcher les courts-circuits lors de la soudure. Elle ne recouvre pas les zones où les composants doivent être soudés, les pads.
- La sérigraphie (silkscreen) : c'est la couche d'encre blanche (généralement) imprimée sur le vernis épargne. Elle porte les repères des composants (R1, C5, U3...), les logos, les indications de polarité. C'est le « plan » qui permet aux techniciens de s'orienter sur la carte.
Reprenons notre analogie urbaine : le FR4 est le terrain, les pistes de cuivre sont les routes, le vernis épargne est le revêtement de protection qui empêche l'érosion, et la sérigraphie est la signalisation routière. Ensemble, ces couches forment un système complet et cohérent.
Combien de couches pour votre PCB ?
Le nombre de couches détermine complexité, taille et coût du PCB. Trois catégories : le simple face, limité aux produits les plus simples, le double face pour le prototypage, et le multicouche (2 à 28 couches) en production. En pratique, nous comptons 2 couches pour un capteur simple, 4 à 6 pour un microcontrôleur, 8 à 12 pour un processeur avec DDR, et au-delà pour les cartes IA.
Selon Altium et Cadence, le choix dépend de la densité de composants, de la fréquence maximale des signaux et du budget.
Le schéma ci-dessous présente l'empilement type d'un PCB 4 couches en FR4 : deux couches de signal en surface encadrent un plan de masse et un plan d'alimentation, séparés par du prepreg et un core. Cette configuration correspond à la fourchette de 4 à 6 couches citée plus haut pour une carte à microcontrôleur.
| Nombre de couches | Complexité | Usage typique | Coût relatif |
|---|---|---|---|
| 1 couche (simple face) | Très simple | Jouets, télécommandes, alim. basique | Très faible |
| 2 couches (double face) | Simple | Cartes Arduino, petits capteurs IoT | Faible |
| 4 couches | Intermédiaire | MCU + capteurs + connectivité, plan de masse dédié | Modéré |
| 6 à 8 couches | Avancée | SoC avec DDR, interfaces haute vitesse (USB 3, PCIe Gen 3) | Modéré à élevé |
| 10 à 12 couches | Complexe | FPGA denses, processeurs multi-cœurs, LPDDR4 | Élevé |
| 14 à 28 couches (HDI) | Très complexe | Serveurs, IA embarquée, PCIe Gen 5, modules haute densité | Très élevé |
Chez AESTECHNO, nous avons conçu l'ensemble de cette gamme, du PCB 2 couches d'entrée de gamme jusqu'aux stackups 28 couches en technologies HDI (micro-vias laser, vias enterrés) pour applications industrielles et IA embarquée. Chaque niveau de complexité impose ses propres arbitrages, que nous détaillons ci-dessous.
PCB simple face (1 couche)
Le PCB simple face ne possède du cuivre que sur un seul côté du substrat. Tous les composants sont placés d'un côté, toutes les pistes sont tracées de l'autre. C'est la configuration la plus simple et la moins coûteuse. On la retrouve dans des circuits basiques : télécommandes, alimentations simples, jouets électroniques. L'analogie : c'est une ville avec un seul niveau de routes, pas de tunnel, pas de pont, pas de sous-sol. Cela fonctionne bien si la ville est petite et que le trafic est faible.
PCB double face (2 couches)
Le PCB double face possède du cuivre sur les deux côtés du substrat. Les pistes peuvent courir en haut et en bas, et des trous métallisés appelés vias permettent de passer d'une face à l'autre. C'est la configuration la plus courante pour des circuits de complexité moyenne : cartes Arduino, contrôleurs industriels simples, capteurs. L'analogie : c'est une ville avec des routes en surface et un réseau souterrain, un métro, en quelque sorte, qui permet de traverser sans croiser le trafic de surface.
PCB multicouche (4, 6, 8, 12+ couches)
Les PCB multicouches empilent 4, 6, 8, voire 12 couches de cuivre ou plus, séparées par des couches de substrat isolant. Les couches internes servent souvent de plans d'alimentation (pour distribuer l'énergie) et de plans de masse (pour fournir une référence stable aux signaux). Les couches externes portent les signaux les plus accessibles. L'analogie : c'est une métropole avec des routes en surface, des tunnels, des voies souterraines, des passerelles aériennes, un système de transport à plusieurs niveaux qui permet de gérer un trafic intense sans embouteillage.
Les PCB multicouches sont essentiels pour les processeurs modernes, les cartes mémoire haute vitesse, les circuits RF et tout design où la densité de composants et la qualité du signal exigent un routage en trois dimensions. Plus on ajoute de couches, plus le routage est flexible, mais plus la fabrication est complexe et le coût élevé.
Chez AESTECHNO, nous concevons des stackups jusqu'à 28 couches, un plafond rarement atteint sur le marché français. Nous maîtrisons les technologies HDI (laser µVias, vias enterrés), les formats spéciaux (flex, rigid-flex, antennes PCB intégrées), ainsi que les environnements difficiles : RF, high-speed, fortes vibrations, températures extrêmes (chaud et froid). Ce guide couvre les fondamentaux ; notre portefeuille industriel va bien au-delà.
Du schéma au routage : le flux de conception
La conception d'un PCB est un processus structuré en quatre étapes (schéma, netlist, placement, routage) qui transforme une idée en fichier de fabrication. Selon Altium et comme le rappelle Siemens dans sa documentation Xpedition, ce flux est itératif et nécessite des revues de conception à chaque étape. Comprendre ce processus permet de dialoguer efficacement avec votre bureau d'études.
Chaque étape a un rôle précis. Le schéma définit la fonction du circuit sans se soucier de la géométrie, la netlist traduit ces connexions en une liste exploitable par l'outil de routage, le placement répartit les composants selon les contraintes mécaniques, thermiques, électriques et de fabrication, et le routage trace enfin les pistes de cuivre. Nous détaillons ces quatre étapes ci-dessous, puis les outils que nous utilisons au quotidien.
Étape 1 : la saisie du schéma
Tout commence par un schéma électrique. Le concepteur dessine le circuit dans un logiciel de CAO (Altium Designer, KiCad, Cadence, etc.) en plaçant des symboles de composants et en traçant les connexions logiques entre eux. À ce stade, on ne se préoccupe pas de la géométrie physique, on définit la fonction du circuit. Le schéma est le « plan architectural » : il dit quoi est connecté à quoi, mais pas encore où ni comment.
Étape 2 : la netlist
Le logiciel extrait automatiquement du schéma une netlist, une liste exhaustive de toutes les connexions (« nets ») entre les broches des composants. C'est la traduction du schéma en un langage que l'outil de routage peut comprendre. La netlist dit : « la broche 3 du composant U1 doit être connectée à la broche 7 du composant R4 ». Ni plus, ni moins.
Étape 3 : le placement des composants
Le concepteur dispose ensuite les composants physiques sur le PCB. C'est un exercice de puzzle en trois dimensions : il faut respecter les contraintes mécaniques (taille du boîtier, position des connecteurs), thermiques (éloigner les composants qui chauffent), électriques (rapprocher les condensateurs de découplage de leurs circuits intégrés), et de fabrication (laisser assez d'espace pour la soudure). Le placement est souvent l'étape qui demande le plus d'expérience. Un bon placement simplifie le routage ; un mauvais placement le rend impossible.
Étape 4 : le routage des pistes
Enfin, le concepteur trace les pistes de cuivre qui réaliseront physiquement les connexions définies dans la netlist. Chaque piste a une largeur calculée en fonction du courant qu'elle doit transporter et de l'impédance requise pour les signaux rapides. Le routage doit respecter des règles de fabricabilité (DFM), distances minimales entre pistes, tailles minimales de vias, et des contraintes de compatibilité électromagnétique (CEM). C'est l'étape la plus longue et la plus technique du processus. Notre calculateur de courant admissible IPC-2221 donne la largeur de piste nécessaire pour un courant et une élévation de température donnés.
Ce flux, schéma, netlist, placement, routage, peut nécessiter plusieurs itérations. Il est fréquent de revenir au schéma pour corriger un oubli, ou de modifier le placement pour résoudre un problème de routage. La conception de PCB est un processus itératif, pas linéaire.
Nos outils dans la pratique. Dans notre pratique quotidienne chez AESTECHNO, nous utilisons Altium Designer pour la saisie de schéma et le routage (gestion multi-variant, revue multi-utilisateurs, library management). Pour la simulation SI/PI, nous utilisons les outils ANSYS. Nous exportons les Gerber au format RS-274X ou IPC 2581 (format d'échange numérique standardisé par l'IPC), accompagnés d'un master drawing IPC pour les PCB complexes.
Les composants électroniques sur un PCB
Les composants réalisent les fonctions du circuit : filtrer, amplifier, convertir, calculer, communiquer. Deux familles : les traversants (through-hole), aujourd'hui réservés aux connecteurs et à certains composants de puissance, et les montés en surface (CMS/SMD), majoritaires sur les cartes modernes. Boîtiers modernes : BGA pour processeurs, QFN pour RF, 0402/0201 pour passifs miniatures.
Selon JEDEC, organisme de standardisation des boîtiers semi-conducteurs, ces formats garantissent l'interopérabilité mondiale entre fabricants de composants et assembleurs.
Le choix entre ces familles et ces boîtiers pèse sur l'assemblage, la densité de la carte et le nombre de couches : un BGA, par exemple, impose un routage multicouche car ses connexions sortent par des vias placés sous le composant. Les sous-parties suivantes décrivent les composants traversants, puis les CMS et leurs formats normalisés.
Composants traversants (through-hole)
Les composants traversants ont des pattes métalliques (des leads) qui traversent des trous percés dans le PCB et sont soudées de l'autre côté. C'est la technologie historique, celle des premiers circuits imprimés. On la reconnaît facilement : les composants « dépassent » de la carte, et les soudures sont visibles au dos. Les composants traversants sont encore utilisés pour les connecteurs (qui subissent des efforts mécaniques), les composants de puissance (qui dissipent beaucoup de chaleur), et les prototypes manuels (faciles à souder au fer à souder). Le décodeur de code couleur de résistance lit les bandes dans les deux sens, et le calculateur loi d'Ohm et puissance vérifie la dissipation.
Composants montés en surface (SMD)
Les composants SMD sont soudés directement sur la surface de la carte, sans traverser le substrat. Ils sont beaucoup plus petits que leurs équivalents traversants, une résistance SMD au format 0402 mesure 1,0 × 0,5 mm, à peine visible à l'œil nu. Cette miniaturisation permet de placer bien plus de composants sur une surface donnée et de réduire les distances entre eux, ce qui améliore les performances électriques à haute fréquence.
Les tailles les plus courantes en SMD sont désignées par un code à quatre chiffres qui indique les dimensions en centièmes de pouce :
- 0805 (2,0 × 1,25 mm) : facile à manipuler, courant en prototype et en petite série. Idéal pour un premier projet.
- 0603 (1,6 × 0,8 mm) : le compromis le plus répandu dans l'industrie. Assez petit pour être dense, assez grand pour être soudé manuellement par un technicien expérimenté.
- 0402 (1,0 × 0,5 mm) : courant en production de grande série. Trop petit pour la soudure manuelle dans la plupart des cas, il faut des machines de placement automatique.
- 0201 (0,6 × 0,3 mm) : réservé aux produits très compacts (smartphones, wearables). Manipulation impossible sans équipement spécialisé.
Le choix de la taille est un compromis : plus les composants sont petits, plus la carte est compacte et plus le coût unitaire en grande série diminue (moins de matériau PCB, plus de cartes par panneau). Mais les composants plus petits exigent des machines de placement plus précises, des pochoirs de sérigraphie plus fins, et des processus de soudure mieux contrôlés. Pour un prototype ou une petite série, le surcoût d'assemblage peut annuler l'économie de surface.
Au-delà des passifs (résistances, condensateurs, inductances), on trouve sur un PCB des circuits intégrés (microcontrôleurs, convertisseurs, amplificateurs) dans des boîtiers variés : QFP (Quad Flat Package), BGA (Ball Grid Array, avec des billes de soudure sous le composant), QFN (Quad Flat No-lead). Les BGA, en particulier, nécessitent un routage multicouche car les connexions se trouvent sous le composant et doivent sortir par des vias.
Comment fabrique-t-on un PCB ?
La fabrication transforme un substrat FR4 cuivré en carte fonctionnelle via gravure chimique, perçage mécanique/laser, métallisation, vernis épargne et sérigraphie. Les délais vont de quelques jours en express à une dizaine de jours en standard selon le fabricant. Précision : pistes 100 µm minimum, perçage ±50 µm, registre interlayer ±25 µm en HDI.
D'après l'IPC 6012 et les process sheets Panasonic, ces tolérances déterminent la classe de qualification (Class 2 commercial, Class 3 haute fiabilité).
Le schéma ci-dessous déroule cette séquence étape par étape : fichiers Gerber, photolithographie, gravure, perçage, métallisation, vernis épargne, sérigraphie, contrôle électrique et enfin découpe des cartes. La maîtrise de chacune de ces opérations conditionne la précision finale du circuit imprimé livré.
Les fichiers Gerber
Le format standard de l'industrie pour les fichiers de fabrication s'appelle Gerber (du nom de la société qui l'a inventé). Un jeu de fichiers Gerber contient une image 2D de chaque couche du PCB : cuivre avant, cuivre arrière, vernis épargne avant, vernis épargne arrière, sérigraphie, perçage. Le fabricant reçoit ce jeu de fichiers et l'utilise comme un plan de construction. Chaque couche sera traitée séparément, puis les couches seront assemblées.
Gravure du cuivre
Le processus commence par une plaque de substrat entièrement recouverte de cuivre. Une couche de résine photosensible est appliquée, puis exposée à la lumière UV à travers un masque (le négatif du circuit). Les zones exposées durcissent ; les zones non exposées sont dissoutes. Le cuivre non protégé est ensuite dissous dans un bain chimique (gravure). Il ne reste que les pistes et les pads, le réseau de « routes » de notre ville. C'est le même principe que la photographie argentique : exposition, développement, fixation.
Perçage
Les trous sont percés à l'aide de forets de très petit diamètre (jusqu'à 0,1 mm pour les micro-vias), à des vitesses de rotation extrêmement élevées (jusqu'à 150 000 tours/minute). Ces trous serviront aux vias (connexions entre couches), aux composants traversants, et aux trous de fixation mécanique. Après le perçage, les parois des trous sont métallisées, recouvertes d'une fine couche de cuivre par un procédé chimique puis électrolytique, pour assurer la connexion électrique entre les couches.
Application du vernis épargné (solder mask)
Le vernis épargne est appliqué sur toute la surface de la carte, puis exposé et développé de la même manière que le cuivre : un masque définit les zones à garder (partout) et les zones à retirer (les pads de soudure). Le résultat est cette couche colorée caractéristique qui recouvre tout sauf les points de soudure.
Sérigraphie (silkscreen)
Les textes et symboles de repérage sont imprimés par sérigraphie ou jet d'encre. Cette couche est purement informative, elle n'a aucune fonction électrique, mais elle est indispensable pour l'assemblage et la maintenance. Un technicien qui doit remplacer un composant a besoin de savoir où se trouve C47 sur la carte.
Finition de surface
Les pads de cuivre exposés (ceux qui ne sont pas protégés par le vernis épargne) doivent recevoir une finition pour rester soudables dans le temps. Les deux finitions les plus courantes sont :
- HASL (Hot Air Solder Leveling) : la carte est plongée dans un bain d'étain fondu, puis l'excès est soufflé à l'air chaud. Économique et robuste, mais la surface n'est pas parfaitement plane, ce qui peut poser problème pour les composants très fins (Ball Grid Array, Quad Flat No-lead). Selon IPC 4552, l'épaisseur typique est de 1 à 40 µm.
- ENIG (Electroless Nickel Immersion Gold) : une couche de nickel (3 à 6 µm) puis d'or (0,05 à 0,10 µm) est déposée chimiquement sur les pads selon IPC 4552. Surface parfaitement plane, excellente soudabilité, longue durée de conservation (12 mois). Plus coûteux, mais indispensable pour les composants à pas fin et les cartes qui doivent être stockées longtemps avant assemblage.
D'autres finitions existent (OSP, étain chimique, argent chimique), chacune avec ses avantages et ses compromis. Le choix dépend des composants utilisés, du procédé d'assemblage et des exigences du produit final.
Standards industriels : la famille IPC
Les normes IPC sont le corpus international qui codifie la conception, la qualification et l'acceptabilité des circuits imprimés. Maintenues par l'IPC (Institute for Printed Circuits, Illinois, USA), elles sont la référence technique pour tout dossier contractuel. Les plus fréquemment citées sur nos projets :
- IPC 2221, règles génériques de conception PCB (largeurs de pistes, tolérances, empilements).
- IPC 2222, conception rigide, complément de l'IPC 2221.
- IPC 2581, format d'échange numérique ouvert (alternative moderne au Gerber) soutenu par Altium, Cadence et Siemens.
- IPC 4761, spécification des vias protégés (Via-in-Pad, tented, capped, filled).
- IPC 6012, qualification et performance des PCB rigides. Définit les classes 1 / 2 / 3, respectivement grand public, industriel, haute fiabilité (médical, aéronautique).
- IPC A-600, critères d'acceptabilité visuels des PCB (vue de surface, trous, pistes).
- IPC A-610, critères d'acceptabilité de l'assemblage (qualité des soudures, alignement des composants).
- IPC 7351, standards de footprints pour composants CMS.
L'IPC n'est pas une formalité administrative : ces normes encodent des décennies de retour d'expérience industrielle. Ignorer IPC-6012 Class 2 sur un produit destiné à un environnement industriel, c'est s'exposer à des défaillances en champ. Chez AESTECHNO, nous alignons systématiquement nos dossiers techniques sur la classe IPC appropriée à l'usage du produit, et nous précisons la classe requise dans le master drawing transmis au fabricant.
Comment assemble-t-on les composants ?
L'assemblage peuple le PCB nu avec ses composants via sérigraphie de pâte à braser, placement pick-and-place et refusion four. Procédés : SMT pour les CMS, soudure à la vague pour les traversants, et mixte sur les cartes complexes.
Selon IPC A-610, les critères d'acceptabilité diffèrent entre Class 2 (commercial) et Class 3 (haute fiabilité, aéronautique).
Sur une carte moderne, la séquence type enchaîne quatre opérations : dépôt de pâte à braser au pochoir, placement automatique des CMS, refusion au four selon un profil thermique précis, puis soudure à la vague pour les éventuels traversants. La soudure manuelle reste réservée aux prototypes et aux très petites séries. Nous détaillons chacune de ces étapes ci-dessous, avec les points de vigilance qui conditionnent la qualité des joints.
Sérigraphie de pâte a braser
Avant de placer les composants SMD, une fine couche de pâte à braser (un mélange de micro-billes d'alliage d'étain et de flux) est déposée sur les pads à travers un pochoir (stencil) en acier inoxydable. Le pochoir a des ouvertures exactement aux emplacements des pads, c'est comme un pochoir de peinture. La précision du pochoir et de l'épaisseur de pâte est critique : trop de pâte provoque des courts-circuits ; pas assez provoque des soudures sèches.
Placement automatique (pick-and-place)
Les machines de placement (pick-and-place) sont des robots d'une précision et d'une vitesse remarquables. Équipées de buses à vide, elles prélèvent les composants depuis des bobines (réels) ou des plateaux (trays), les orientent grâce à une caméra de vision, et les déposent sur les pads enduits de pâte à braser. Les machines modernes placent jusqu'à 80 000 composants par heure avec une précision de l'ordre de 25 µm. La pâte à braser, légèrement collante, maintient les composants en place avant la soudure.
Soudure par refusion (reflow)
La carte garnie de composants passe dans un four à refusion (reflow oven) qui suit un profil thermique précis : préchauffage progressif, montée en température, pic de fusion (autour de 230-250 °C pour les alliages sans plomb), puis refroidissement contrôlé. La pâte à braser fond, mouille les pads et les terminaisons des composants, puis se solidifie en formant des joints de soudure fiables. Ce procédé est utilisé pour tous les composants SMD.
Soudure a la vague (wave soldering)
Pour les composants traversants, on utilise la soudure à la vague : la face inférieure de la carte passe au-dessus d'une vague d'alliage d'étain fondu. L'étain mouille les pattes des composants et les parois des trous métallisés, formant les joints de soudure. Ce procédé est rapide et adapté aux grandes séries de cartes mixtes (SMD + traversants).
Soudure manuelle
Pour les prototypes et les très petites séries, la soudure manuelle au fer à souder reste pertinente. Un technicien expérimenté peut souder des composants traversants et des SMD jusqu'au format 0603 avec un bon équipement (loupe binoculaire, panne fine). Au-delà de quelques dizaines de cartes, l'assemblage automatique devient plus économique et plus fiable.
Tests et contrôle qualité
Les tests valident la carte assemblée : inspection optique AOI, rayons X pour BGA, test In-Circuit pour courts/circuits ouverts, test fonctionnel pour validation finale. Un défaut détecté après livraison coûte 10-100× plus cher qu'en production, justifiant l'investissement en bancs de test automatisés.
D'après Keysight et l'IEEE Test Conference, cette stratégie de test étagée garantit la qualité dès la pré-série.
Chaque méthode couvre une famille de défauts différente. L'AOI repère en quelques secondes les composants manquants, décalés ou inversés ; les rayons X vérifient les billes de soudure cachées sous les BGA ; l'ICT contrôle électriquement chaque composant via un lit de clous ; le test fonctionnel confirme enfin que la carte remplit sa fonction avec son firmware. Nous présentons ensuite notre pratique de mesure en laboratoire.
Inspection optique automatisée (AOI)
L'AOI (Automated Optical Inspection) est un contrôle visuel automatisé. Des caméras haute résolution photographient chaque face de la carte et un logiciel compare les images au modèle de référence. L'AOI détecte les composants manquants, les composants décalés, les composants inversés (polarité), les soudures insuffisantes et les courts-circuits visibles. C'est le contrôle le plus courant en sortie de ligne d'assemblage, rapide (quelques secondes par carte) et non invasif.
Inspection par rayons X
Pour les composants dont les joints de soudure sont cachés sous le boîtier, les BGA en particulier, l'inspection optique ne suffit pas. L'inspection par rayons X permet de « voir à travers » le composant et de vérifier la qualité des billes de soudure : absence de vides (porosités), alignement correct, absence de courts-circuits entre billes adjacentes.
Test in-circuit (ICT)
Le test in-circuit utilise un lit de clous (bed of nails), un support hérissé de pointes de test qui viennent en contact avec des points précis de la carte. L'ICT vérifie électriquement chaque composant individuellement : la résistance est-elle à la bonne valeur ? Le condensateur est-il dans la bonne plage ? Le circuit intégré est-il correctement connecté ? C'est un test exhaustif mais qui nécessite un outillage spécifique (le « fixture ») adapté à chaque carte.
Test fonctionnel
Le test fonctionnel vérifie que la carte fait ce qu'elle est censée faire. On alimente la carte, on charge le firmware (le logiciel embarqué), et on vérifie que les entrées/sorties répondent correctement. C'est le test le plus proche des conditions réelles d'utilisation. Il complète l'ICT en détectant les défauts fonctionnels que les tests composant par composant ne peuvent pas identifier. Pour en savoir plus sur les stratégies de validation, consultez notre guide complet sur les tests et la validation de produits électroniques.
Notre pratique en lab : mesures et audits
Dans notre lab, nous avons équipé les bancs de test avec des instruments de précision adaptés à chaque classe de mesure. Pour caractériser les courants de veille ultra-faibles (produits IoT sur batterie), nous combinons un profiler dynamique Nordic PPK2 et un Tektronix Keithley DMM7510 7,5 digits qui descend jusqu'au picoampère, un niveau de précision nécessaire pour valider des autonomies pluriannuelles. Dans notre lab, nous avons constaté qu'un simple oscilloscope 100 MHz masque des transitoires décisifs pour le budget énergétique. Pour les bus numériques haute vitesse (DDR, PCIe, USB 3.x, HDMI, LVDS), nous avons audité de nombreux bus clients par diagrammes de l'œil, avec des résultats parfois contre-intuitifs. Certaines cartes passent largement. D'autres révèlent des marges insuffisantes invisibles en fonctionnement nominal mais fatales en production série.
Quelles erreurs éviter en conception PCB ?
Les erreurs PCB récurrentes coûtent des respins complets après fabrication. Top 5 : plan de masse interrompu (EMC), vias thermiques oubliés (composants grillés), empreintes erronées (composant ne rentre pas), clearances insuffisantes (DRC pass mais fab refuse), pas de marques fiduciaires (assemblage impossible).
IPC et les fournisseurs EDA (Altium, Cadence) documentent ces pièges. Chez AESTECHNO, nous les vérifions systématiquement avant envoi en fabrication.
Ces erreurs de conception ne sont pas les seules causes de rebut : la fabrication et l'assemblage ajoutent leurs propres défauts. L'illustration ci-dessous en présente six parmi les plus fréquents (tombstoning, pont de soudure, soudure froide, pad arraché, vide de cuivre et délamination), avec les critères de rejet IPC-A-610 associés.
Mauvaise empreinte (footprint)
L'erreur numéro un. Le concepteur sélectionne un composant dans le schéma, mais l'empreinte physique associée (le footprint) ne correspond pas au composant réel. Résultat : les pads sont trop rapprochés, trop écartés, ou dans le mauvais ordre. Le composant ne peut pas être soudé correctement, et la carte entière doit être refabriquée. La vérification systématique des empreintes par rapport aux datasheets est une habitude non négociable.
Condensateurs de découplage oubliés ou mal placés
Chaque circuit intégré numérique a besoin de condensateurs de découplage, des petits condensateurs placés au plus près des broches d'alimentation, pour filtrer les transitoires de courant à haute fréquence. Un condensateur de découplage oublié ou placé à 2 cm de son circuit intégré, c'est comme un amortisseur qui ne serait pas fixé à la roue : il est là, mais il ne sert à rien. Les conséquences vont du dysfonctionnement intermittent aux problèmes de CEM impossibles à diagnostiquer.
Plan de masse insuffisant ou fragmenté
Le plan de masse (ground plane) est la couche de cuivre continue qui sert de référence à tous les signaux. Un plan de masse fragmenté, coupé par des pistes, des trous, des fentes, crée des boucles de courant parasites et dégrade la qualité des signaux. C'est comme une autoroute avec des tronçons manquants : le trafic doit faire des détours, ce qui crée de la congestion et des accidents. Le plan de masse doit rester aussi continu que possible.
Thermal relief mal compris
Le thermal relief est un motif de connexion spécial entre un pad et un plan de cuivre (masse ou alimentation). Au lieu d'une connexion massive, le pad est relié au plan par de fines « pattes » de cuivre. Sans thermal relief, le plan de cuivre agit comme un dissipateur et absorbe la chaleur du fer à souder avant que la soudure ne fonde, rendant la soudure manuelle impossible et compliquant même la soudure par refusion. Les débutants suppriment parfois les thermal reliefs pour « améliorer la conductivité », ce qui est contre-productif.
Non-respect des Règles de fabrication (DFM)
Chaque fabricant de PCB a des capacités et des limites : largeur minimale de piste, espacement minimal entre pistes, diamètre minimal de perçage, anneau de cuivre minimal autour des vias. Concevoir en dehors de ces limites, c'est dessiner un bâtiment que personne ne peut construire. Le Design for Manufacturing (DFM) n'est pas une option : c'est une obligation pour toute carte qui doit être effectivement fabriquée.
Notre expertise AESTECHNO en conception PCB
Nous concevons des PCB de 2 à 28 couches pour applications industrielles, médicales, IoT. Technologies maîtrisées : HDI µvias laser, flex-rigide, antennes PCB intégrées. Notre signature : design production-ready dès V1, pré-conforme EMC, aligné IPC, optimisé pour fabrication volume.
Notre expertise couvre l'intégralité du flux : schéma, routage contraint, simulation SI/PI, fichiers Gerber avec master drawing IPC.
Notre signature : le design EST déjà un design de production. Chez AESTECHNO, nous livrons des PCB industriels pré-conformes CEM, alignés IPC, prêts pour la fabrication en grande série. Pas de « prototype à refaire pour la prod » : nous concevons dans les règles de l'art dès la première itération. Nos outils de simulation ANSYS (SI/PI et optimisation d'antenne) nous permettent de prédire le comportement du PCB avant fabrication, réduisant drastiquement les respins.
Un guide pour parler le même langage que votre bureau d'études
Chez AESTECHNO, nous avons constaté que les projets les plus réussis sont ceux où le bureau d'études et le client parlent le même langage. C'est précisément l'objectif de ce guide : vous donner les clés pour comprendre ce qui se passe sur la carte, poser les bonnes questions, et prendre des décisions éclairées sur les choix techniques qui impactent votre produit.
Notre approche intègre les bonnes pratiques que nous avons détaillées dans ce guide :
- Conception orientée fabrication : nous respectons les règles DFM dès le placement des composants, pas en fin de projet
- Gestion de l'intégrité du signal : stack-up calculé, impédances contrôlées, plans de masse continus, les fondamentaux du routage haute vitesse
- Documentation complète : schémas annotés, fichiers Gerber validés, BOM vérifiée, master drawing pour les cartes complexes
- Accompagnement industrialisation : nous suivons la carte jusqu'à la validation des premiers prototypes et la mise en production série
Que vous ayez un projet à lancer, une carte existante à améliorer, ou un produit à industrialiser, notre bureau d'études électronique à Montpellier est à votre disposition pour en discuter.
Pourquoi choisir AESTECHNO pour vos PCB ?
- 10+ ans d'expertise en conception de circuits imprimés multicouches
- Du prototype à la série, accompagnement complet jusqu'à l'industrialisation
- Bureau d'études français basé à Montpellier, réactif et accessible
- Maîtrise des normes IPC, DFM, CEM et certifications CE/FCC
Article rédigé par Hugues Orgitello, ingénieur en conception électronique et fondateur d'AESTECHNO. Profil LinkedIn.
Vous avez un projet de carte électronique ?
Contactez-nous pour un premier échange gratuit. Nous analysons votre besoin et vous proposons une approche adaptée, du simple PCB 2 couches à la carte multicouche haute densité.
En résumé : les points clés du PCB
Le PCB n'est pas juste une plaque de cuivre : c'est l'élément qui conditionne la fiabilité, la performance et le coût de production d'un appareil électronique. Voici les enseignements à retenir de ce guide pour choisir et dialoguer efficacement avec votre bureau d'études.
- Un PCB combine trois couches essentielles : substrat (FR4), cuivre gravé, vernis épargne. Chacune a un rôle précis.
- Le nombre de couches dépend de la complexité du circuit, de 1 couche pour les jouets à 28 couches pour l'IA embarquée ou les bus PCIe Gen 5.
- Le flux de conception est schéma → routage → Gerber → fabrication → assemblage → test. Chaque étape impose ses contraintes.
- Le DFM (Design for Manufacturing) n'est pas optionnel : il faut concevoir dans les capacités du fabricant, pas l'inverse.
- La CEM et la conformité IPC se construisent dès le schéma, pas en fin de projet quand c'est trop tard.
- Les technologies HDI (micro-vias laser, vias enterrés) et les formats spéciaux (flex, rigid-flex, antennes PCB intégrées) existent pour les cas d'usage qui dépassent la carte rigide standard.
Pour aller plus loin, consultez notre guide approfondi Les secrets de la conception de PCB qui détaille la méthodologie professionnelle étape par étape.
FAQ : circuits imprimés
Quelle est la différence entre un PCB et un PCBA ?
Un PCB (Printed Circuit Board) est la carte nue, le substrat avec ses pistes de cuivre, son vernis épargne et sa sérigraphie, mais sans composant. Un PCBA (Printed Circuit Board Assembly) est cette même carte une fois que les composants électroniques ont été soudés dessus. Le PCB est le support ; le PCBA est le produit fonctionnel.
Pourquoi la plupart des PCB sont-ils verts ?
La couleur verte vient du vernis épargne (solder mask). Le vert est la couleur historique, c'était la plus facile à produire et la plus contrastée pour l'inspection visuelle. Aujourd'hui, les fabricants proposent du bleu, du rouge, du noir, du blanc et d'autres couleurs. Le choix est principalement esthétique, même si le vert reste le plus courant et souvent le moins coûteux car c'est le processus le mieux maîtrisé.
Combien de couches faut-il pour mon projet ?
Cela dépend de la complexité du circuit. Un circuit simple (microcontrôleur, quelques capteurs) peut tenir sur 2 couches. Un circuit avec un processeur, de la mémoire et des interfaces multiples nécessite typiquement 4 à 6 couches. Les circuits haute vitesse, RF ou très denses peuvent exiger 8, 10 ou 12+ couches, jusqu'à 28 couches pour l'IA embarquée et le PCIe Gen 5. Le nombre de couches impacte directement le coût de fabrication, il est donc important de ne pas surdimensionner.
Peut-on fabriquer un PCB soi-même ?
Oui, pour des prototypes simples. Les makers fabriquent des PCB simple face ou double face avec des méthodes artisanales : transfert de toner, gravure au perchlorure de fer, perçage manuel. Cependant, la qualité et la reproductibilité sont limitées. Pour tout projet destiné à être produit en série ou comportant des composants fins (BGA, 0402), la fabrication professionnelle est indispensable. Les services de prototypage rapide (délai de quelques jours) rendent la fabrication artisanale de moins en moins justifiée.
Quelle est la durée de vie d'un PCB ?
Un PCB correctement conçu, fabriqué et protégé peut durer des décennies. La durée de vie dépend de l'environnement d'utilisation (température, humidité, vibrations), de la qualité des matériaux et de la finition de surface. Les PCB dans l'automobile ou l'aéronautique sont conçus pour des durées de vie de 15 à 30 ans. Les facteurs de dégradation principaux sont la corrosion (humidité), la fatigue thermique (cycles de température) et les contraintes mécaniques (vibrations).
Quelle est la différence entre un via traversant et un micro-via ?
Un via traversant (through-hole via) est un trou métallisé qui traverse toutes les couches du PCB, de la face supérieure à la face inférieure. Un micro-via est un via de très petit diamètre (typiquement 0,1 mm) qui ne relie que deux couches adjacentes, il est réalisé par laser et non par perçage mécanique. Chez AESTECHNO, nous utilisons régulièrement les micro-vias laser et les vias enterrés sur les designs HDI jusqu'à 28 couches, indispensables pour le routage sous les composants BGA à pas fin et les produits où la densité est critique.
Articles Connexes
- Les secrets de la conception de PCB révélés, méthodologie complète de conception
- DFM : Design for Manufacturing en électronique, concevoir pour la fabricabilité
- Conception PCB haute vitesse, intégrité du signal et routage avancé
- Bureau d'études électronique AESTECHNO, nos services de conception